-
이메일
geqianshun@vip.sina.com
-
전화
18913397620,13951770588
-
주소
남경시 강녕구 록구진 성공공업단지
남경성치고무플라스틱기계제조유한공사
개요
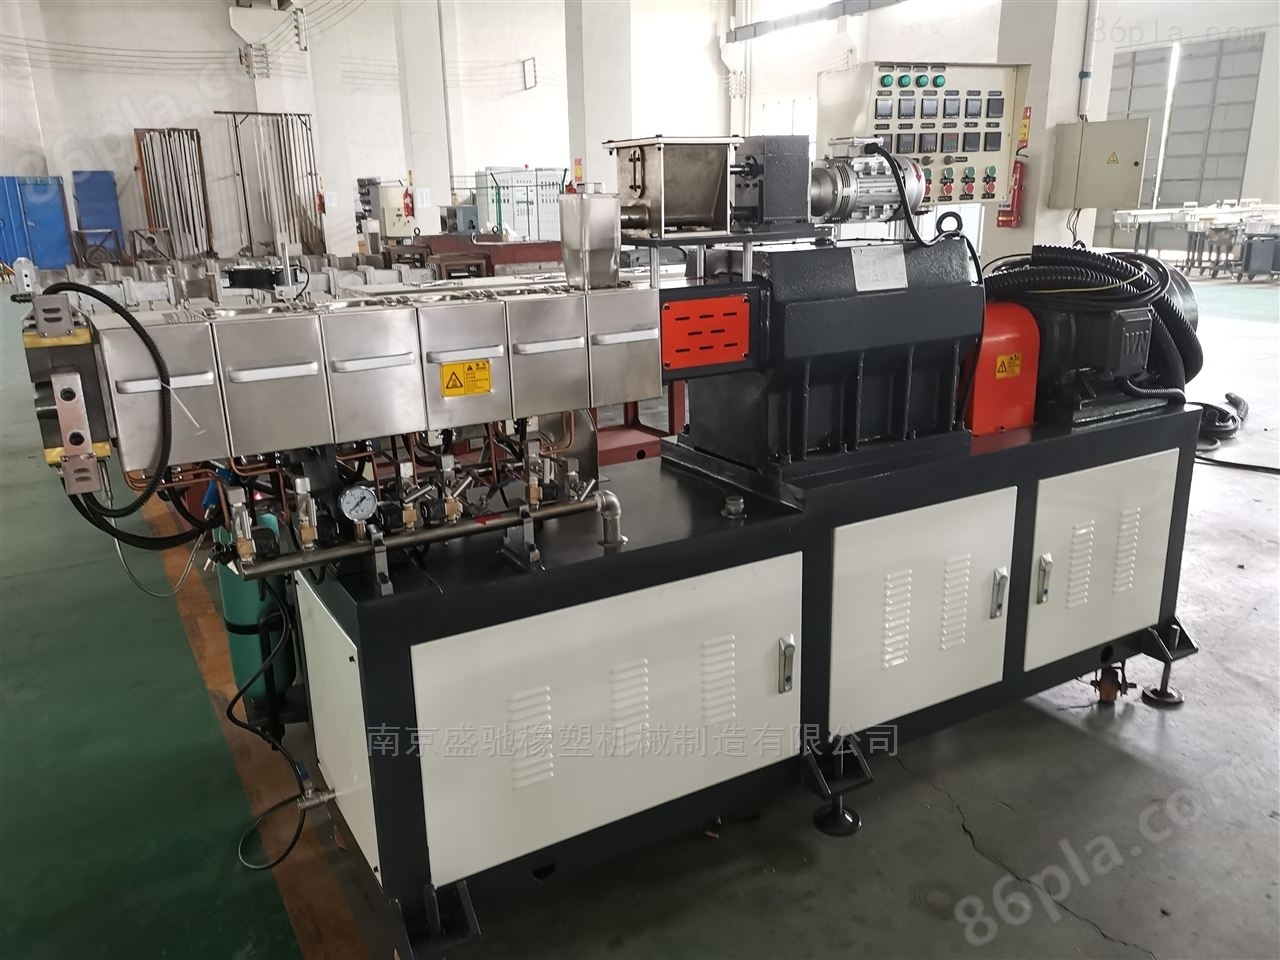
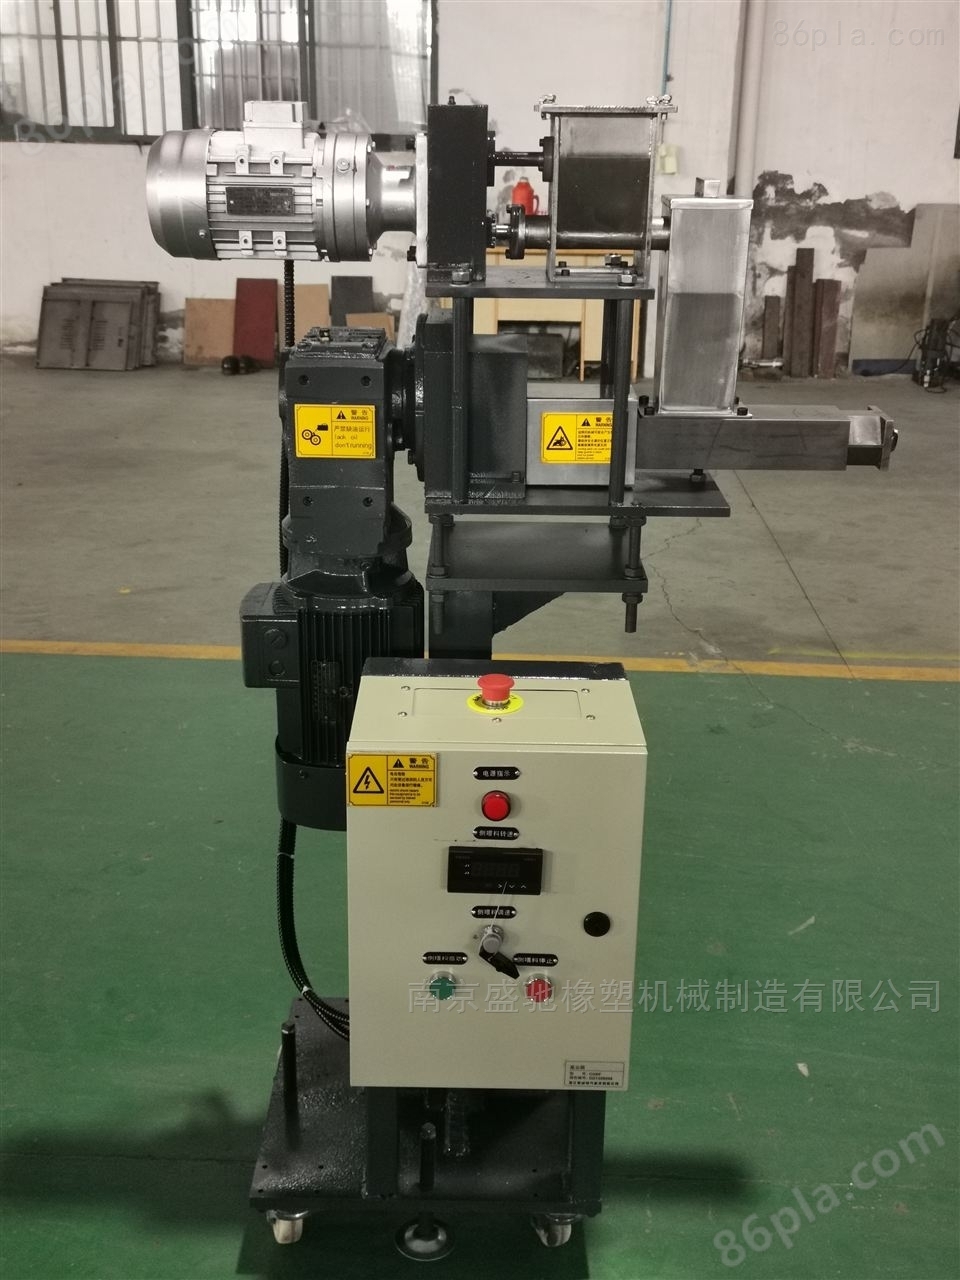
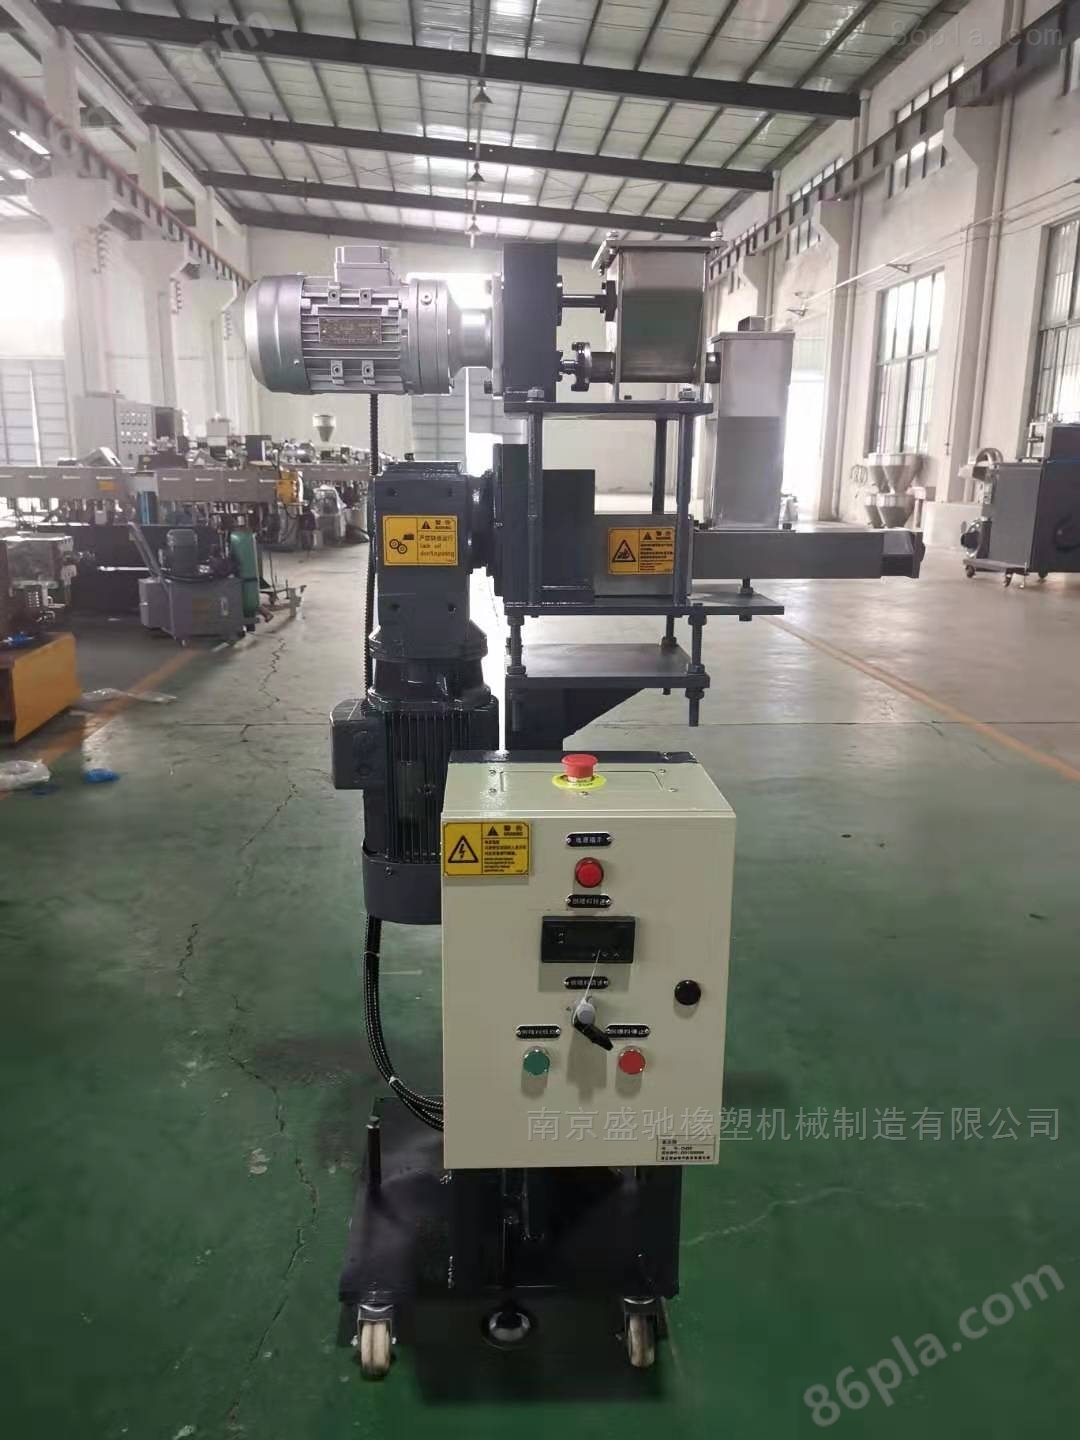
전자동 플라스틱 측방향 사료기는 블록식 원리로 설계되었으며, 그 나사 구조, 통체 구조, 장경비, 하부 재료와 압출, 최적화 배치, 독일 설계 구조와 결합하여 설계되었다.기본형 나사 부품은 수송 부품으로 컴퓨터의 정확한 설계를 채택하여 우수한 자결성과 임의의 교환을 가지고 있으며, 10여 년 동안 나사 구조 연구 개발 설계의 풍부한 경험과 소프트웨어 기술을 빌어 수요에 따라 재료 수송, 건압 압출 등 각종 기능과 각종 충전 기능을 고급으로 실현할 수 있으며, 예를 들면 짧은 유리 섬유의 공중합체, 분말 모양의 연소 저항, 탄산 칼슘 충전은 에너지 효율이 높은 작업을 가지고 있다.호스트 스크류 컴포넌트 채취됨
제품 정보
전자동 플라스틱 측방향 사료기이점:
1. 사료체와 재료 파이프는 모두 유선형이고 재료가 원활하며 청소가 편리하다.
2. 1단계는 주파수 변조 속도 조절 시스템 제어, 부피 계량을 채택한다.2 단계 항속 수송.
3. 스테인리스강 사료 파이프, 관찰 오디션, 재료 입구를 가지고 있습니다.
4. 사료기 벨트 브래킷 소형차.간편한 설치 및 유지보수를 위한 이동성
5. 전기기계와 감속기는 직련식을 채택하고, 사료체는 침대식 교반기를 가지고 있으며, 사료는 안정적이고 균일하며, 다리를 놓지 않는다.
전자동 플라스틱 측방향 사료기주의사항:
1. 사업일군은 사업현장에 들어가 우선 안전모, 방진마스크를 착용하고 먼저 설비가 정상적인지 (벨트, 전기기계 및 스위치버튼에 이상현상이 없는지), 사료공급기에 재료가 남아있는지 진지하게 검사하고 P생상황을 검사하며 문제를 발견하면 제때에 처리한다.
2. 예상 인원이 여전히 큰 덩어리가 필요할 때, 반드시 누군가가 정지된 상황에서 진행하여 다른 사람을 잘못 다치게 하지 않도록 해야 한다.
3. 사료기계가 재료를 준비할 때, 5미터 이내에 사람이 있어서는 안 되며, 지게차에 의해 잘못 다치지 않도록 해야 한다.
4. 조작공은 원료를 공급할 때 원료공급기 위에 똑바로 서서 떨어지지 않도록 해야 한다.동시에 조심스럽게 조작하여 몽둥이에 손을 대는 것을 예방한다.
5. 벨트가 빗나갈 때 제때에 정지하고 정지가 없는 상황에서 손으로 재료를 벗기거나 기타 처리를 하는것을 엄금한다.
6. 사료기계가 원료를 공급할 때, 대경각 벨트 아래에는 사람이 다니는 것을 금지한다.
7, 사료기계가 원료를 공급할 때, - 반드시 가드레일을 잘 당겨야 하며, 무관한 사람이 접근하는 것을 엄금한다.
유지 보수
1. 원료 공급기가 만약 원료 배합, 정량 공급에 사용될 때, 원료의 균일한 안정을 확보하기 위하여, 원료가 수평 설비에 자연 유응하는 것을 방지하기 위하여, 만약 일반 원료를 연이어 공급할 경우, 10 ° 설비를 기울일 수 있다.점성 재료 및 수분 함유량이 비교적 큰 재료는 15 ° 설비를 기울일 수 있다.
2. 설비 후의 원료 공급기는 20mm의 유동 공간을 남겨야 하고, 가로로 수평으로 해야 하며, 매달린 설비는 유연한 연결을 선택한다.
3. 빈 시험 전에 전체 볼트를 한 번 공고히 해야 한다. 특히 전자기를 진동시키는 지각 볼트는 3~5시간 동안 계속 작업해야 한다. 처음부터 한 번 단단히 해야 한다.
4, 시운전 시, 두 대의 진동 모터는 반드시 방향으로 회전해야 한다.
5. 재료를 공급할 때 운행 과정에서 진폭, 전류 및 소음의 안정성을 자주 살펴보고 이상을 발견하면 즉시 주차하여 처리해야 한다.
6. 전자기 베어링은 2개월마다 윤활유를 주입하고 고온 계절에는 매달 윤활유를 주입해야 한다.