-
이메일
spm@beierpm.com
-
전화
13773268866
-
주소
강소성 장가항경제개발구 항성대로와 북2환 접경
강소벨기계주식유한회사
개요
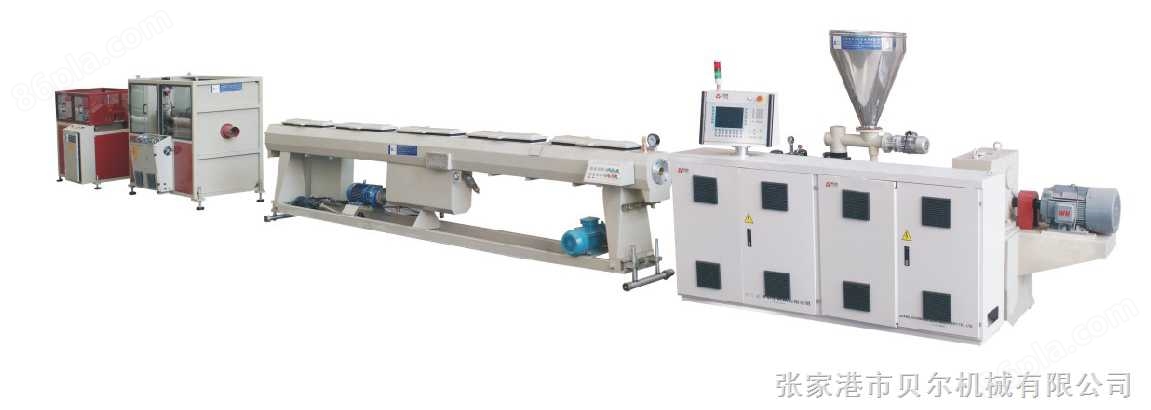
나사산 플라스틱 압출 생산 설비의 성능은 안정적이며, 용해체를 낮은 온도에서 잘 가소화 압출할 수 있으며, 기계통에는 주조 알루미늄 가열기가 장착되어 있어 열효율이 높고 온도가 빠르고 균일하며, 냉각풍기를 배치한다.
제품 정보
스크루 플라스틱 압출 생산 설비구조
감속 시스템
감속 시스템은 플라스틱 기계 감속 상자를 사용하고, 전동 부품은 각각 초고합금 침탄 강철을 사용하며, 침탄, 담금질, 톱니바퀴 공예와 결합하여 제조하며, 핵심 부품은 표면 강화 처리를 증가시켰고, 톱니바퀴 강도 HRC54-62, 심부 경도 HRC30-40, 톱니바퀴 6급, 이 시스템은 고속도, 높은 토크, 낮은 소음 등의 특징을 가지고 있다.
원료 공급 시스템: 이중 나사 벨트 믹서 정량 사료 시스템을 사용하여 원료를 균일하고 정확하게 주며 가재 현상이 발생하지 않는다.
전기 제어 시스템: 수입 전기 부품을 사용하고, 제어 패널은 휴먼 컴퓨터 인터페이스이며, 설비 각 부분은"모듈"식 제어 (사용자의 요구에 따라 배치할 수도 있음), 다기능 모듈의 구조가 명확하고, 안전 상호 잠금 장치 (예를 들면 윤활 실압 보호, 기수 압력 보호, 과류 보호 등) 를 가지고 있으며, 설비의 운행 상황을 진실하게 반영하고, 제어가 정확하며, 민감도가 높고, 조작이 편리하다.가열 시스템: 알루미늄 주조, 구리 주조, 세라믹 저항 가열 장치를 사용하여 균일하게 가열하고 온도 상승이 빠르며 온도 제어 정밀도가 높다.
온도 제어 시스템:이중통로온도제어계를 채용하여 반응이 령민하고 온도설치, 조정이 편리하며 온도제어정밀도가 높다.
냉각 시스템:물냉각, 기름냉각, 바람냉각 두 가지 형식을 취하여 냉각이 신속하고 균일하며 효과가 좋다.
진공 시스템:내장형 진공 시스템은 진공도가 0.09Mpa.에 달하므로 재료가 충분히 가소화되고 제품의 품질이 향상됩니다.
보조 기계:사용자의 부동한 공예수요에 따라 랭라봉절립, 저인견인절립, 풍랭모형면열절, 수환열절 등 여러가지 절립형식을 선택할수 있다.
스크루 플라스틱 압출 생산 설비유지 관리:
(1) 일상적인 정비는 일상적인 일상적인 업무로 설비 운행 시간을 차지하지 않으며 보통 운전 기간에 완성한다.중점은 기계를 청결하고 각 운동부품을 윤활하며 쉽게 느슨해지는 나사못부품을 단단히 하고 제때에 전동기를 검사, 조정하며 계기를 통제하고 각 작업부품과 파이프라인 등을 통제하는것이다.
(2) 정기 정비는 일반적으로 압출기가 2500-5000h를 연속으로 운행한 후에 정지하여 진행하며, 기계는 나사를 추출하여 주요 부품의 마모 상황을 검사, 측정, 감정하고, 이미 규정된 마모 한도에 도달한 부품을 교체하고, 파손된 부품을 수리해야 한다.
(3) 압출기는 빈 차의 운행을 허용하지 않으며 나사와 기계간을 손상시키지 않도록 한다.
(4) 압출기가 작동할 때 비정상적인 소리가 발생할 경우 즉시 주차하여 검사하거나 수리하여야 한다.
(5) 금속이나 기타 잡동사니가 재료통에 떨어지지 않도록 엄격히 방지하여 나사와 기계통을 손상시키지 않도록 해야 한다.철질 잡동사니가 기계통에 들어가는 것을 방지하기 위하여 재료가 기계통 재료첨가구에 들어가는 곳에 자력틀을 설치할 수 있다;재료를 미리 체질하거나.
(6) 압출기가 비교적 긴 시간을 들여 사용을 중지할 때 나사는 기계간에서 꺼내지 말고 기수 등 작업표면에 녹방지윤활지를 발라야 한다.
(7) 온도제어계기를 정기적으로 교정하여 조절의 정확성과 제어의 민감성을 검사한다.