-
이메일
dai_xiaozhong@163.com
-
전화
13962468139
-
주소
장가항시 락여진
소주철룡기계유한공사
개요
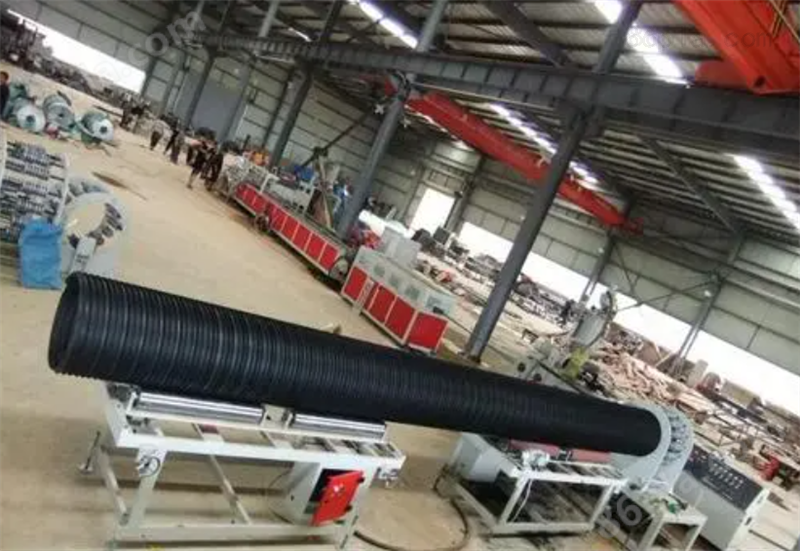
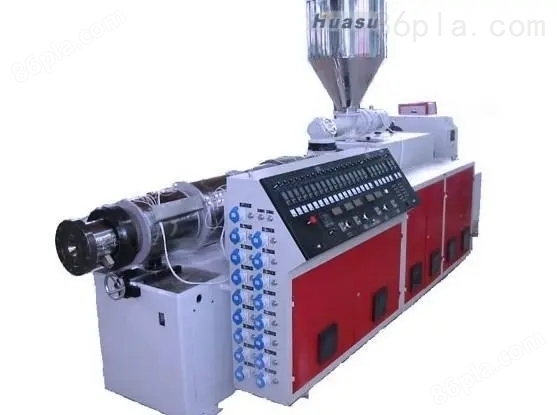
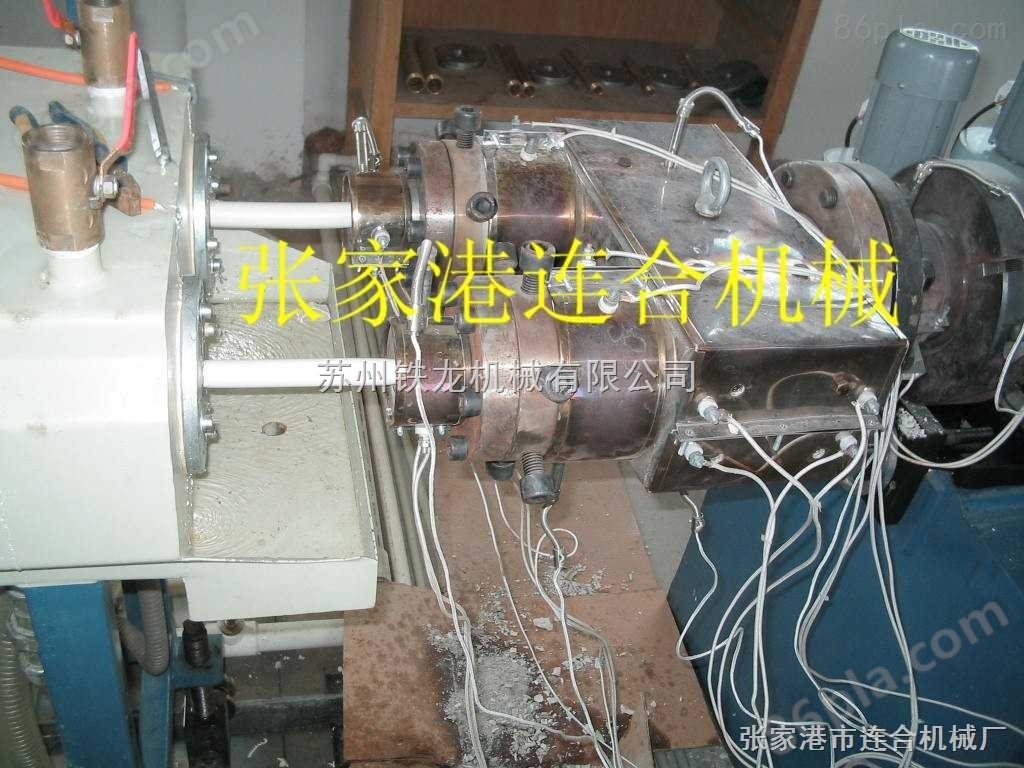
플라스틱 관재 설비 공장은 본 공장에서 내놓은 신형 관재 생산 라인이다.이 제품은 고급성, 신뢰성 및 실용성을 모두 갖추고 있으며 특히 고품질의 다양한 PVC 파이프를 생산하는 데 적합합니다.
제품 정보
플라스틱 관재 설비 공장구조적 특징:
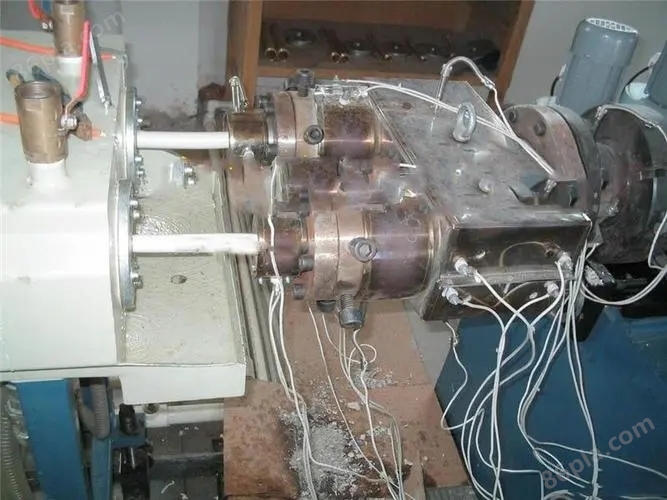
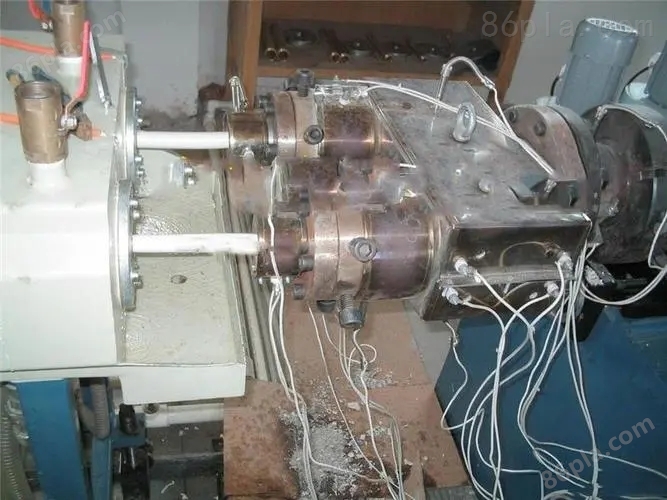
두 개의 관을 함께 짜서 각각 제어하다.하나는 고장이고, 다른 하나는 생산을 계속한다.
적용 가능한 배관 지름: Φ16-Φ50mm.
스테인리스강 방부 녹 방지 설계로 밀봉 성능이 믿을 만하다.
전체 파이프 설계 합리화.
진공 자동 조절 장치.
독립적으로 제어되는 보조 설비 두 세트는 이중 파이프 출력 라인에서 서로 다른 압력 등급의 파이프를 동시에 생산할 수 있다.
독립적으로 속도를 조절할 수 있는 쌍관 견인 장치.
플라스틱 관재 설비 공장유지 관리:
1. 전원을 켜기 전에 가열권이 완전한지, 열전쌍이 잘 꽂혔는지, 온도 측정이 정확한지 잘 검사해야 한다.
2. 가동할 때 가열온도가 설정된 공정온도에 도달하고 보온시간이 지난후에야 가동할수 있다.모터, 스크류 등의 부품이 파손되는 것을 방지하다.
3. 본체를 가동할 때 먼저 저속으로 몇 분 동안 운행하고, 기통 안에 지난번에 남은 용융재를 다 배출하고, 용융체의 압력과 본체의 전류가 안정된 후에야 속도를 높여 분사재가 인원을 다치게 하지 않도록 한다.
4, 설비 운행 중 수시로 온도, 전류, 용해체 압력 등 파라미터를 관찰해야 한다.또한 전기기계, 감속함의 발열상황을 관찰하고 이상이 있을 경우 제때에 원인을 밝히고 배제해야 한다.
5. 가열시간은 기수의 크기에 따라 63기의 기수는 3시간 이상이고 250기수는 6시간 이상이며 450기수는 8시간 이상이어야 한다.
6. 금형의 선택: 제품 규격에 따라 상응하는 금형을 선택해야 한다. 만약에 금형을 잘못 선택하면 생산에 어려움을 줄 수 있다.
7. 금형의 보호: 금형의 좋고 나쁨은 제품의 품질을 결정한다. 금형의 재료는 일반적으로 금형강이고 표면은 크롬도금 처리를 하며 경도가 떨어진다.그러므로 분해와 운반 과정에서 스크래치와 충돌 등이 있어서는 안 되도록 잘 보호해야 한다.몰드는 일반적으로 바닥에 직접 놓을 수 없으며 고무나 널빤지에 놓아야 한다.몰드를 교체할 때 단단한 것으로 두드려서는 안 된다.
8. 코어 모델의 동심도 조정: 실벽관 생산 라인의 코어 모델의 조절은"느슨하고 두껍다"원칙을 따른다.간격이 작은 방향의 나사를 풀어 간격이 큰 방향의 나사를 조이는 것이다.
9. 가열권의 보호: 일반적으로 가열권의 사용명은 매우 길고 흔히 분해하는 과정에 파손되기에 가열권은 분해하는 과정에 각별히 조심해야 한다.