- 이메일
- 전화
-
주소
소흥시 가교구 마안진 국경촌
제품 카테고리
소흥동아시아포장기계공장
개요
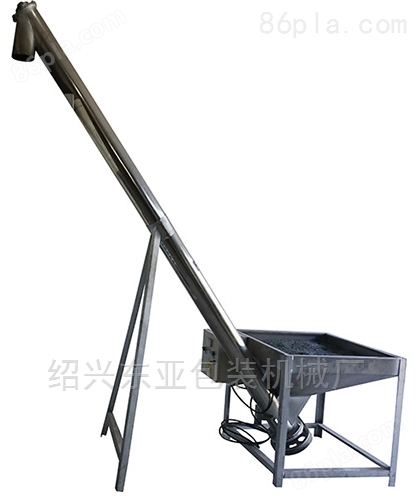
스테인리스강 오픈 나선형 재료기는 플라스틱 및 파우더 생산 가공 업계를 위해 설계 제조하며, 본 기계와 재료 접촉 부분은 모두 스테인리스강으로 제작한다;각종 규격 압출기, 고속 혼합기, 플라스틱 믹서기와 함께 사용할 수 있다;각종 분말모양, 입모양, 재료반환파쇄 등 재료의 상(송)재료용도에 광범위하게 적용된다.
제품 정보
스테인리스강 오픈 나선형 원료기조작
1. 원료 모터와 진동 모터의 전원 스위치를 켭니다.이 스위치는 만방향 전환 스위치입니다."0" 비트는 끄기이고 "1" 비트는 양의 전환이며 "2" 비트는 반전입니다.
2. 기계가 켜졌을 때, 원료 전기 기계의 방향이 정확한지 관찰하고, 만약 정확하지 않으면 즉시 정지해야 하며, 전원 위상을 바꾸어 방향을 바꾸어야 한다.
3. 재료는 재료상자에 넣고 진동전기기계는 재료상자를 진동시켜 재료가 재료상자에 균일하게 분포되도록 한다. 재료상자의 밑부분은 쉽게 다리를 놓지 않는다. 재료는 편리하게 재료전기기계의 동력하에 나선을 통해 재료를 향상시키고 재료는 재료배출구에서 재료저장창고로 배출된다.
4. 원료 공급기가 작업할 때, 원료 상자에서 충분한 재료 공급을 보장한다.
스테인리스강 오픈 나선형 재료기 주의사항
1. 정식으로 설치하기 20일 전에 반드시 관개하여 기초를 완성해야 하며, 기초는 스테인리스강 나선 승강기 설비를 믿음직하게 지지해야 하며, 지반 지지력이 너무 작아 나선기의 침하와 추가 변형이 발생하지 않도록 보장하여 나선기가 운행할 때 충분한 안정성을 갖추어야 한다;
2. 설치하기 전에 운송 도중이나 상자를 내릴 때 먼지와 때가 묻은 부품을 반드시 세척해야 한다.
3. 케이스 및 주 양단 랙의 수직도와 수평도 윤차는 길이의 1000분의 1이다;
4. 각 케이스의 덮개 지지면은 나선기의 전체 길이가 같은 평면 안에 있어야 한다;
5. 인접한 두 기각 내의 표면은 그 상호 이음매에서 현저한 높낮이가 있어서는 안 된다;
6. 각 받침대는 케이스를 잘 설치한 후에 모두 튼튼하게 한 후에 다시 지각나사를 조여야 한다;
7. 각 중간 매달린 베어링은 두 개의 나선 사이의 연결 축을 믿음직하게 매달아야 하며, 나선이 끼거나 구부러지지 않도록 해야 하며, 설치할 때 매달린 베어링 받침대와 케이스 지지 각강 사이에 조정 패드를 추가하여 각 매달린 베어링이 동심할 수 있다;
8. 설치하지 않을 때 그 외경과 케이스 반원 슬롯 바닥의 작은 간격은 그 명목 간격의 70% 보다 작아서는 안 된다;
9. 단부 평베어링 그룹의 롤러 베어링 단면과 베어링 받침대 및 단덮개 단면의 간극은 2mm보다 작아서는 안 된다;
10. 케이스와 나선 길이 사이의 누적 편차를 조정하기 위하여 나선기는 설치할 때 각 케이스의 플랜지 사이에 석면 벨트를 덧대어 깔 수 있으며, 비교적 높은 밀봉성을 요구할 때 케이스와 덮개도 방수 굵은 캔버스를 덧대어 깔 수 있다;
11. 구동장치의 말속축과 나선기는 동심을 보장해야 한다. 구동장치가 균형연축기와 나선기 전동축을 연결하면 구동장치의 말속축과 나선기 전동축의 평행성 편차가 1/100을 초과해서는 안 되고 축선의 평행위치가 0.2센티미터를 초과해서는 안 된다.
12. 모든 연결 나사는 신뢰할 수 있는 정도로 조여야 한다.
13. 수출입 현장 설치는 수출입의 볼록 지지면과 스테인리스강 나선 승강기의 축선이 평행하고 연결된 프랑스와 긴밀하게 밀착해야 하며 간극이 있어서는 안 된다;
14. 장착 후 각 기름 보관소에 충분한 윤활유가 있는지 검사하고, 부족하면 충분히 추가하고, 그 후부터 무부하 시운전을 진행할 수 있다;
15. 장착 후 연속 4시간 이상의 무부하 시운전을 진행해야 하며, 무부하 시운전 시 기계 조립의 정확성을 높이는 데 주의해야 한다;