-
이메일
248693695@qq.com
-
전화
15268032526
-
주소
절강성 주산시 정해구 쌍교진 림항공업단지
제품 카테고리
주산시정가기계제조유한회사
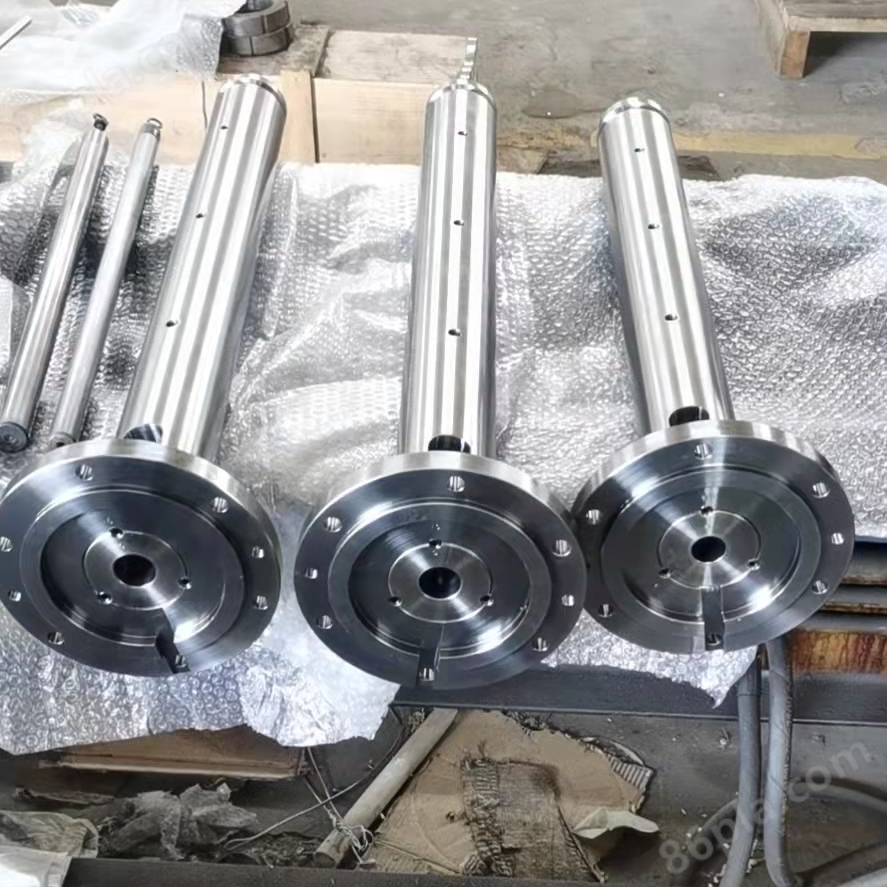
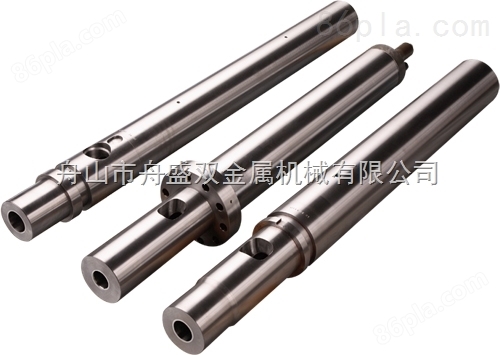
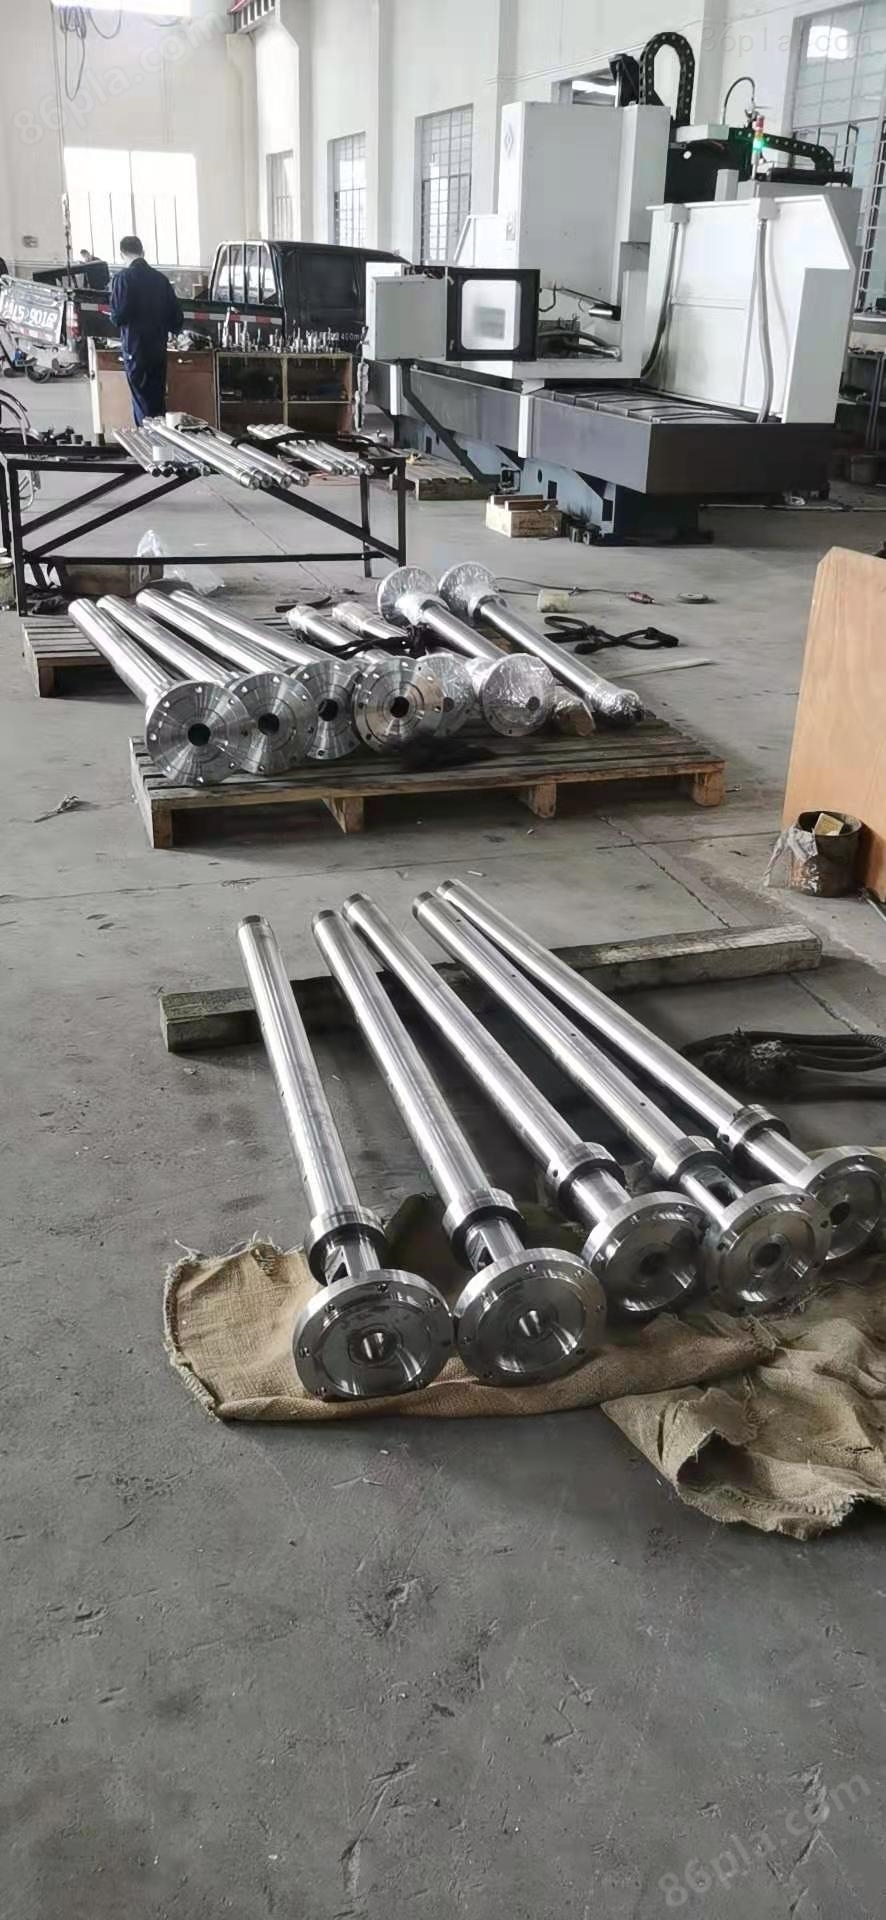
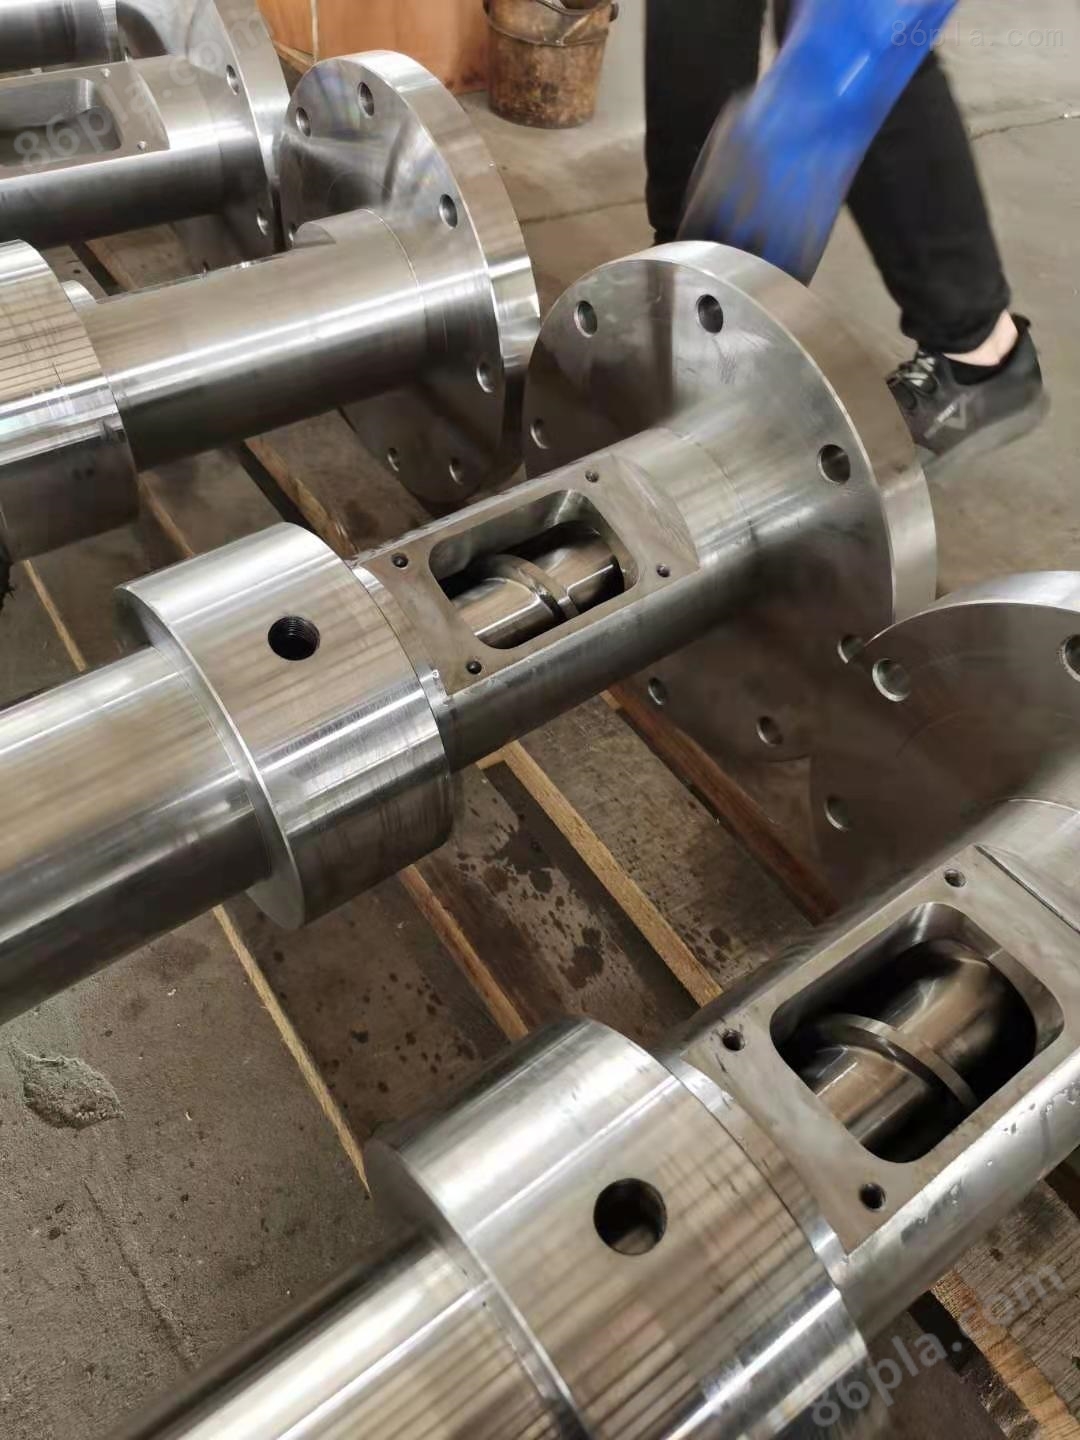
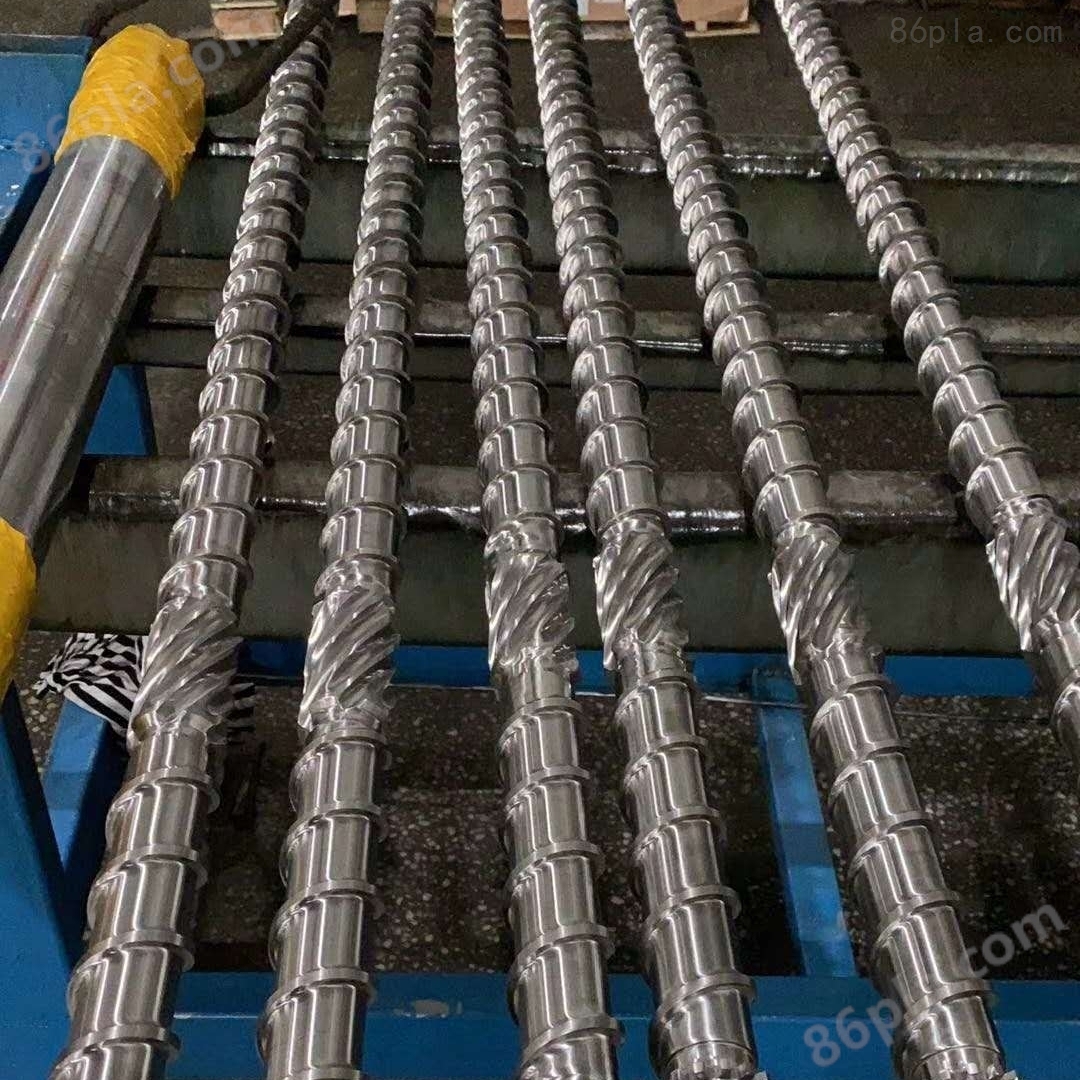
개요
다층합금금속나사는 고강도의 내부식, 내고온, 내마모의 특징을 갖고있어 사용시간이 일반기계통나사의 절반 이상을 초과하여 많은 사출기계공장의 사용원가와 인건비를 감소시켰다.
제품 정보
다층 합금 금속 나사 특징:
1. 마모에 강하고 수명이 길다;
2. 고온에 견디고 고온에서 변형되지 않는다;
3. 부식에 강하고 재료는 부식성이 있다.
4. 양호한 절삭 가공 성능;
5. 고강도, 큰 토크, 높은 회전 속도를 견딜 수 있다;
6. 열처리 후 잔여 응력이 적고 열변형이 적다.
참고 사항:
1. 플라스틱 주조기가 작동할 때 플라스틱 주조기를 충분히 예열해야 한다.총관이 예정된 온도에 도달하면 60mm 이하의 온도는 15분 더 유지됩니다.30분 후에 모터를 가동하고 스크류 관련 작업을 시작합니다.
2. 재료를 너트와 일치시킨다.특히 부식성 재료와 경질 재료, 예를 들어 PVC, 난연재, 유리섬유 재료 등을 첨가하여 일반을 사용하지 않도록 한다.
3. 만약 일반 기계가 부식 재료를 사용할 때 주의해야 할 필요가 있다면, 고밀도 폴리에틸렌, 고내충 폴리스티렌 등 안정적인 재료로 세척 교체한다.
4, 만약 일반 기계가 가끔 유리 섬유 재료를 사용한다면, 반드시 재료의 온도가 높고, 회전 속도가 낮으며, 배압이 낮다는 것을 주의해야 한다, 기억해라.
5. 어떤 재료든 가능한 한 저온 극한 생산을 사용하지 말아야 한다. 예를 들어 PC 재료도 250도를 생산할 수 있다. ABS는 185도에서 거의 할 수 없다. 그러나 나사에는 좋지 않다. 왜냐하면 그것은 매우 큰 토크가 필요하고 마모가 심하기 때문이다.또한 하한선 문제를 사용해야 하는 경우에는 낮은 회전 속도를 사용해야 합니다.
6. 매번 30분 이상 정지할 때마다 원료 배출구를 닫고 통 안의 재료를 정리하고 보온층을 설치해야 한다.
7. 이물질이 통의 체내에 떨어지지 않도록 하고 나사와 통체를 손상시킨다.금속 파편과 파편이 깔때기에 떨어지는 것을 방지하기 위해 재활용 재료를 처리하는 경우 자성 깔때기를 추가하여 쇠 부스러기가 깔때기에 들어가는 것을 방지해야 한다.
8. 타액 방지 사용 시 통 안의 플라스틱 * 이 녹는 것을 확보하여 나사가 후퇴할 때 전동 시스템 부품을 손상시키지 않도록 해야 한다.
9. 공회전과 미끄럼을 피한다.
10. 새 플라스틱을 사용할 때 통의 나머지 부분을 청소해야 한다.폴리포름알데히드, 폴리염화비닐, PA+GF 등의 재료를 사용할 때는 원재료의 분해를 최소화하고, 정지 후에는 ABS 등 노즐 재료를 즉시 씻어내야 한다.
다층 합금 금속 나사관리:
1. 스크류 공전, 미끄럼 등의 현상을 피한다.
2.POM과 PVC가 동시에 재료통에 섞이지 않도록 해야 용융온도에서 반응이 발생하여 엄중한 공업사고를 초래할수 있다.
3. 재료통에 이물질이 떨어져 나사 및 재료통이 손상되지 않도록 한다.금속 파편 및 잡동사니가 재료 통에 떨어지는 것을 방지하고, 만약 회수 재료를 가공한다면, 자성 재료 통을 추가하여 쇠부스러기 등이 재료 통에 들어가는 것을 방지해야 한다;
4.재료통이 미리 조절한 온도에 도달하지 않았을 때, 기계를 가동하지 마십시오.새로 전기를 켠 열은 일반적으로 온도가 설정치에 도달한 후 30분 후에 나사를 조작해야 한다;
5. 군침 방지 사용 시 원통 안의 플라스틱 * 용융을 확인하여 나사가 후퇴할 때 전동 시스템 부품을 손상시키지 않도록 한다.
6.용융플라스틱의 온도가 정상이지만 용융플라스틱에 검은 점이나 변색이 나타나는 것을 끊임없이 발견할 때, 접착제 나사 역정지 링 받침대 (테이프, 매개자) 의 손상 여부를 검사해야 한다;
7.매번 30분 이상 정지할 경우, 재료 배출구를 닫고 재료 통의 남은 재료를 청소하고, 보온을 설치한다;
8. 새 플라스틱을 사용할 때는 볼트 기계통의 여분을 깨끗이 씻어야 한다.POM, PVC, PA+GF 등의 재료를 사용할 때는 원료 분해를 최소화하고, 가동 중지 후에는 ABS 등 워터프루프로 즉시 씻어낸다.