-
이메일
248693695@qq.com
-
전화
15268032526
-
주소
절강성 주산시 정해구 쌍교진 림항공업단지
제품 카테고리
주산시정가기계제조유한회사
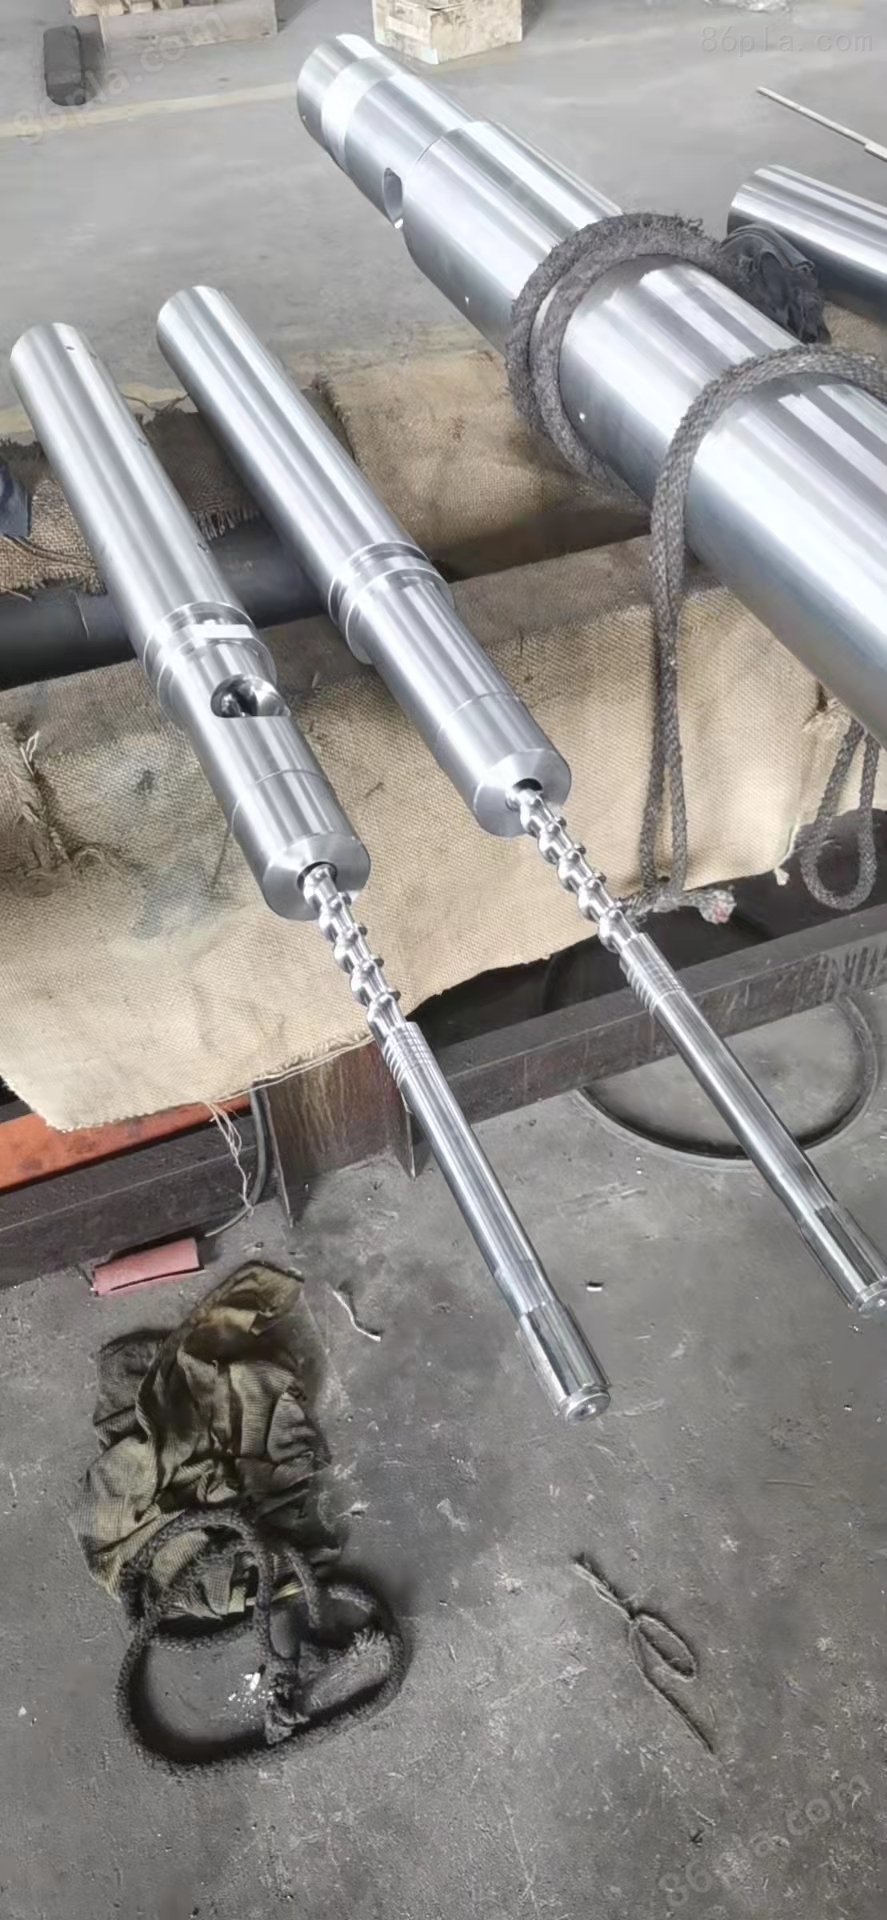
개요
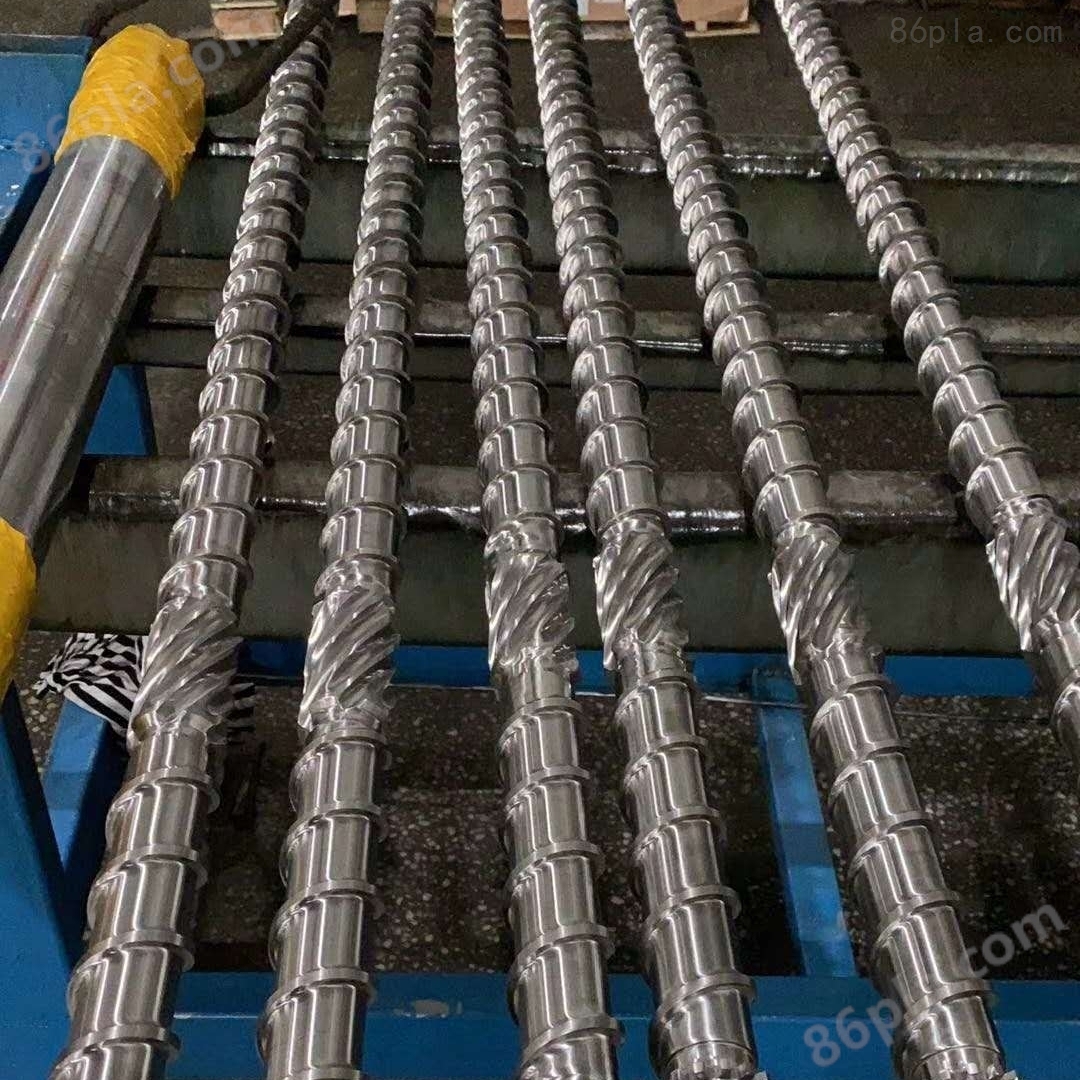
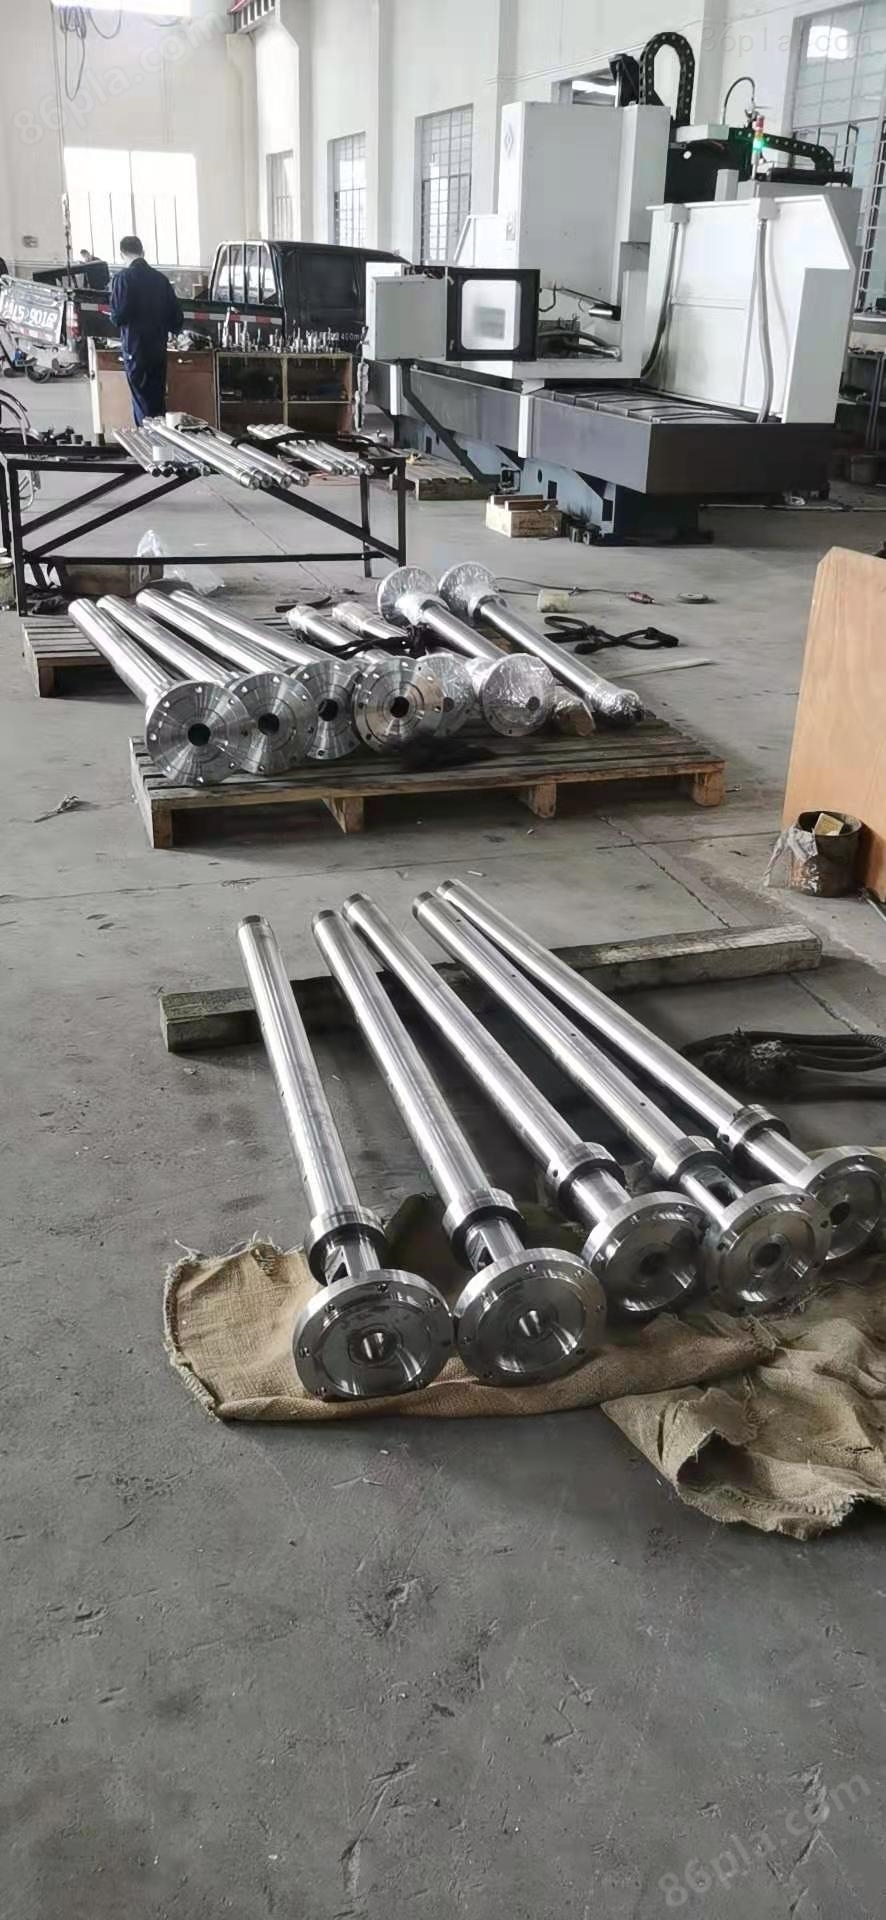
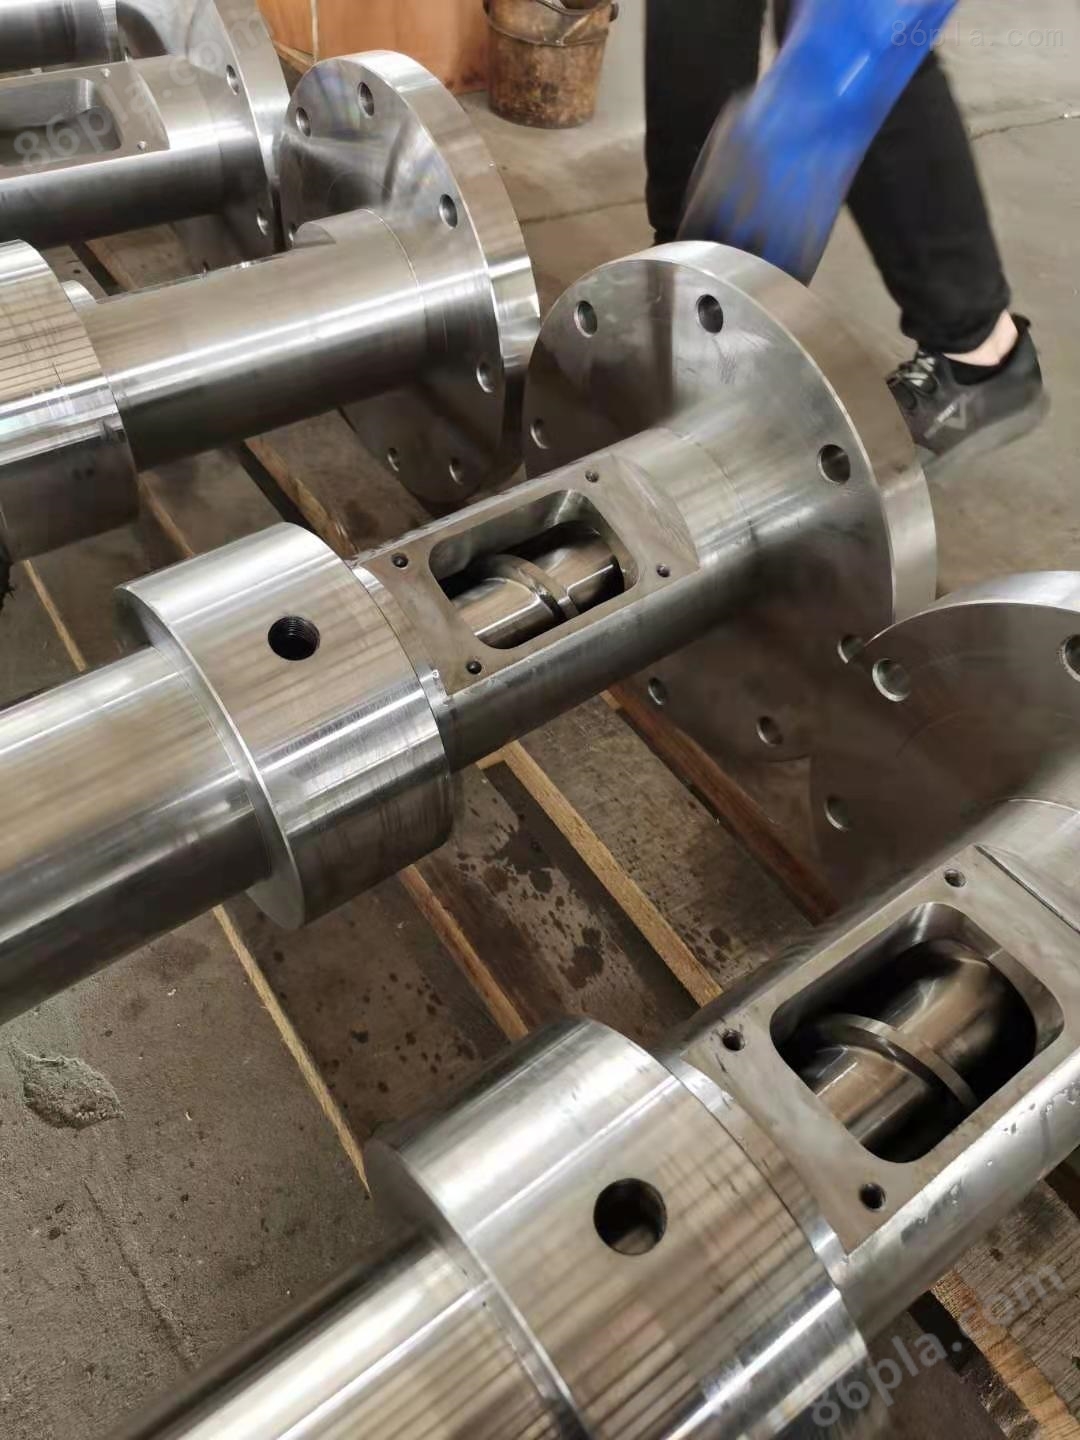
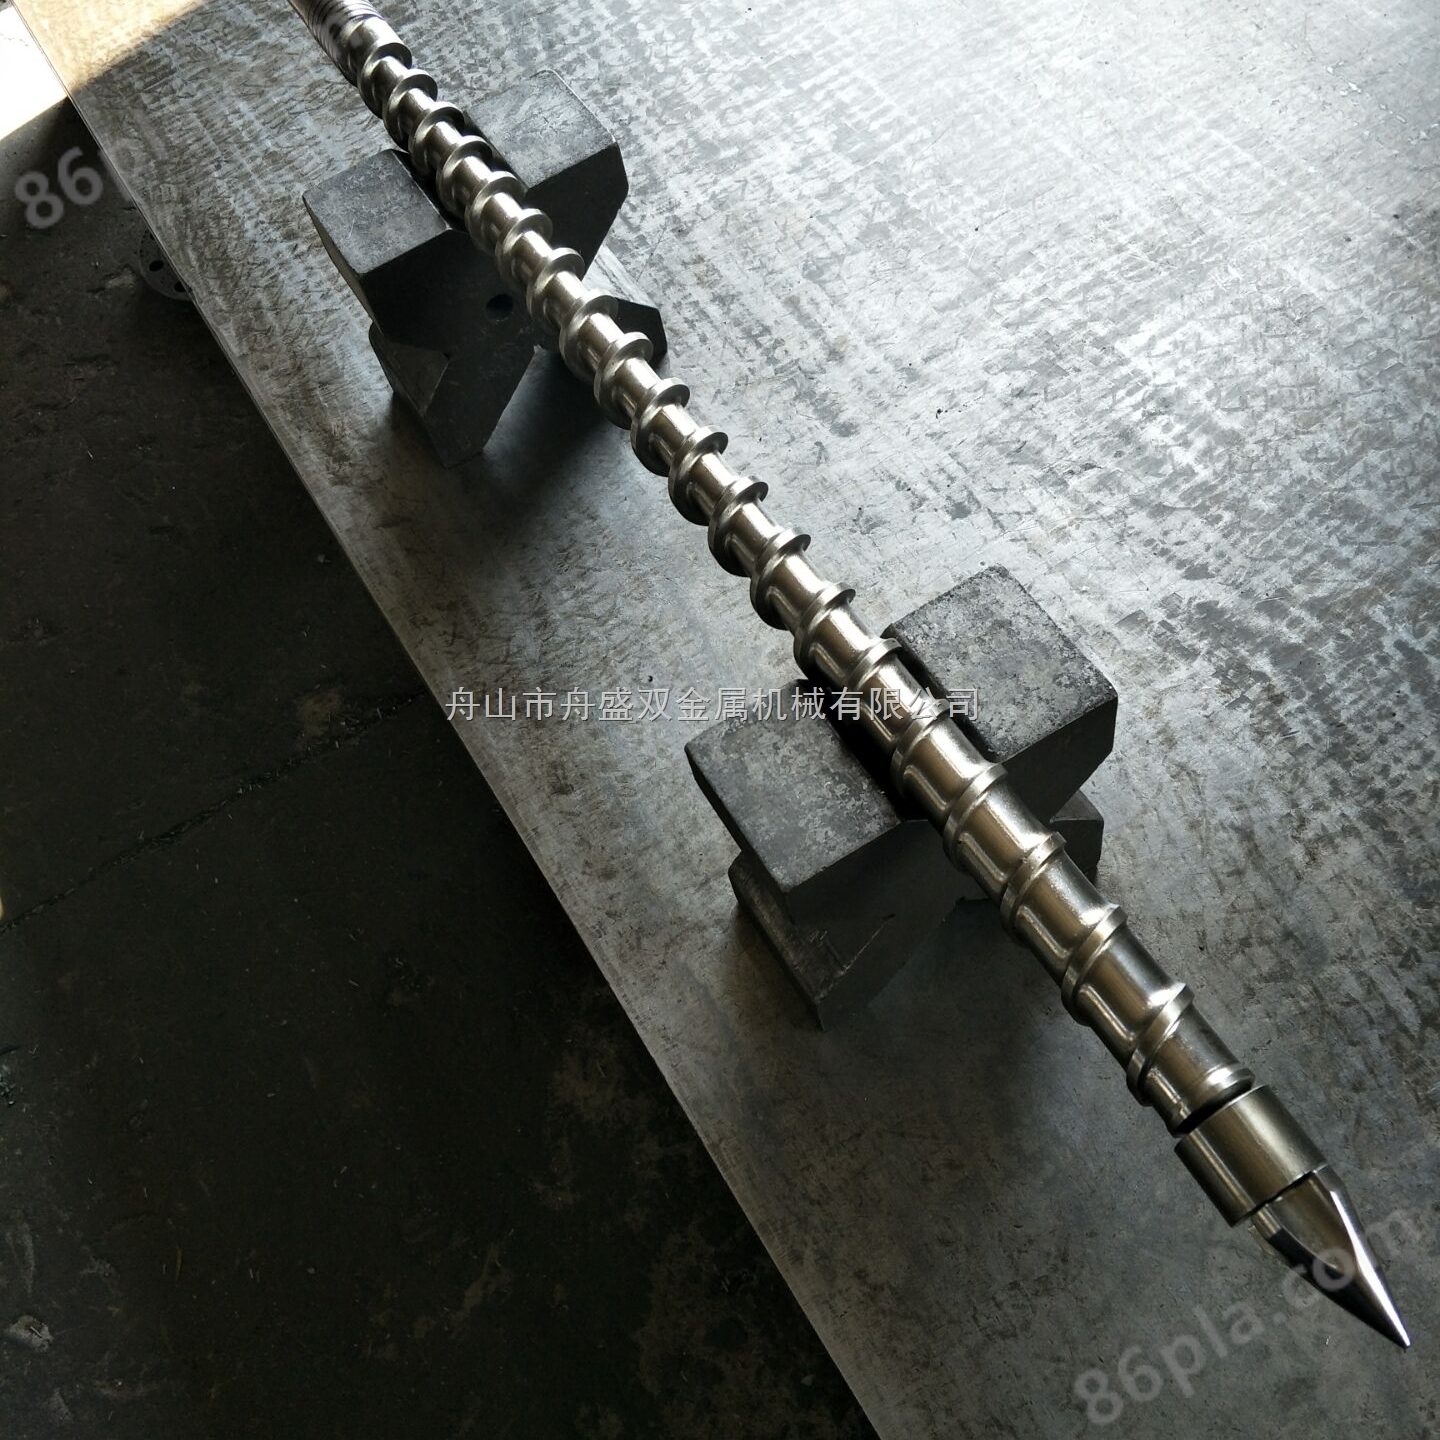
다층이중금속나사는 고강도의 내부식, 내고온, 내마모의 특징을 갖고있어 사용시간이 일반기계통나사의 절반 이상을 초과하여 많은 사출기계공장의 사용원가와 인건비를 감소시켰다.
제품 정보
다층 이중 금속 나사세척 시 주의사항:
① 가공 과정에서 연기가 발생하므로 환기 조건을 잘 준비해야 한다.
② 볼트를 등속으로 돌려 표면에 균일하게 가열하고 어느 한 점에서만 가열하지 말아야 한다. 그렇지 않으면 한쪽의 열응력이 볼트의 비틀림과 변형을 초래할수 있다.
③ 스크류 온도는 스레드를 포함하여 400℃를 초과할 수 없으며 그렇지 않으면 스크류 경도와 마모 방지 능력이 저하됩니다.
④ 지역링의 얇은 벽 부분은 가열온도가 빠르게 상승하므로 지역링을 처리할 때 특히 조심해야 한다.
⑤ 와이어 브러시로 세척나사, 사포로 나사 표면을 광택낸다 (모래알 등급 240~280호).
⑥ 내부 스레드의 잔재 (왼쪽 회전 스레드) 를 화염으로 태운 다음 와이어 브러시 * 로 스레드를 세척합니다.
⑦ 스크류 헤드를 회전할 때 HSC 오일을 바른다.다른 종류의 윤활유나 유지를 사용하여 스크루 나사를 윤활할 수 없으며, 이러한 윤활제는 고온에서 초화 반응을 일으켜 남은 잔여물이 스크루 헤드를 끼울 수 있습니다.
⑧ 단단한 물건이 나사에 부딪혀 나사에 금이 가거나 끊어지는 것을 피한다.
⑨ 수리 시, 특히 가열된 것을 수리한다나사기계통일 때는 반드시 보호 마스크와 안경을 써야 한다.
다층 이중 금속 나사정비사항:
다층 이중 금속 나사정비사항:
1. 기계통은 마모로 인해 직경이 증가하는데, 만약 일정한 질소침투층이 있다면, 기계통 내공을 직접 보어 연마하여 새로운 직경 치수를 얻은 후 새로운 직경에 따라 새로운 나사를 조제할 수 있다.
2. 기계 가공을 통해 플라스틱 압출기 기계통의 내경은 정비를 거쳐 합금을 다시 주조하고, 두께는 1~2mm 사이로 제어한 후 필요한 새로운 사이즈로 정밀 가공한다.
3. 일반적으로 기계통의 균일화 세그먼트는 다른 위치보다 빨리 마모되며, 균일화 세그먼트의 보어를 손질하고, 질소 침투 합금 강철 안감을 하나 더 배합할 수 있으며, 내공 직경은 나사 직경을 참조하여 정상적인 배대 간격에 남아 가공 배합을 진행할 수 있다.
4. 플라스틱 압출기 나사와 기계통 제조용 재료는 현재 국내에서 나사와 기계통 상용 재료를 제조하는데 45, 40Cr, 38CrMoAIA가 있고 수입 압출기 중 나사와 기계통 제조 재료는 상용 대금강에 34Craini7과 CrMoV9가 있으며 그 재료의 굴복 강도는 900MPa 정도이다.질소 침투 처리 후, 내마모성과 좋은 부식 저항성을 가지고 있으며, 경도는 1000HV 이상이다.