-
이메일
248693695@qq.com
-
전화
15268032526
-
주소
절강성 주산시 정해구 쌍교진 림항공업단지
제품 카테고리
주산시정가기계제조유한회사
개요
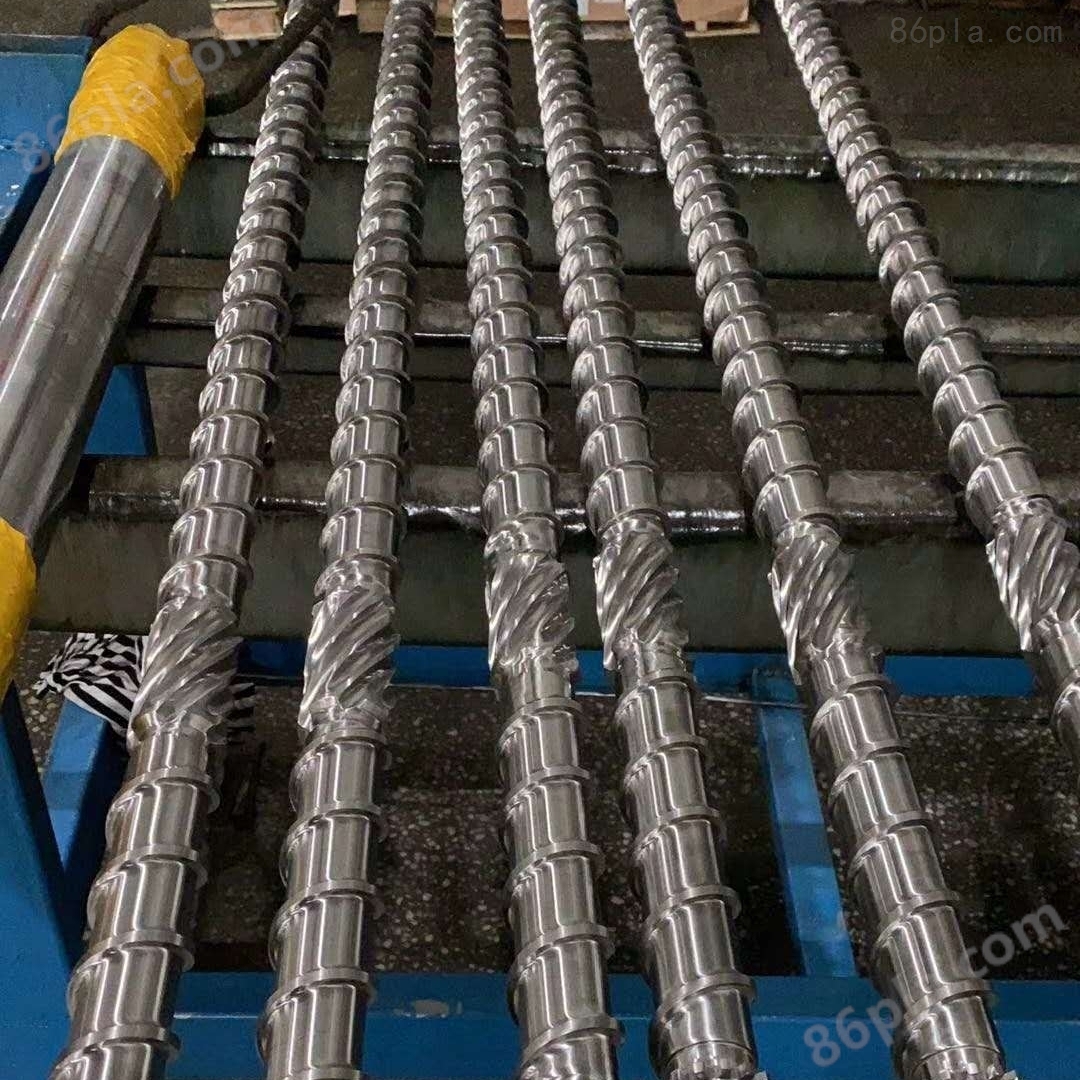
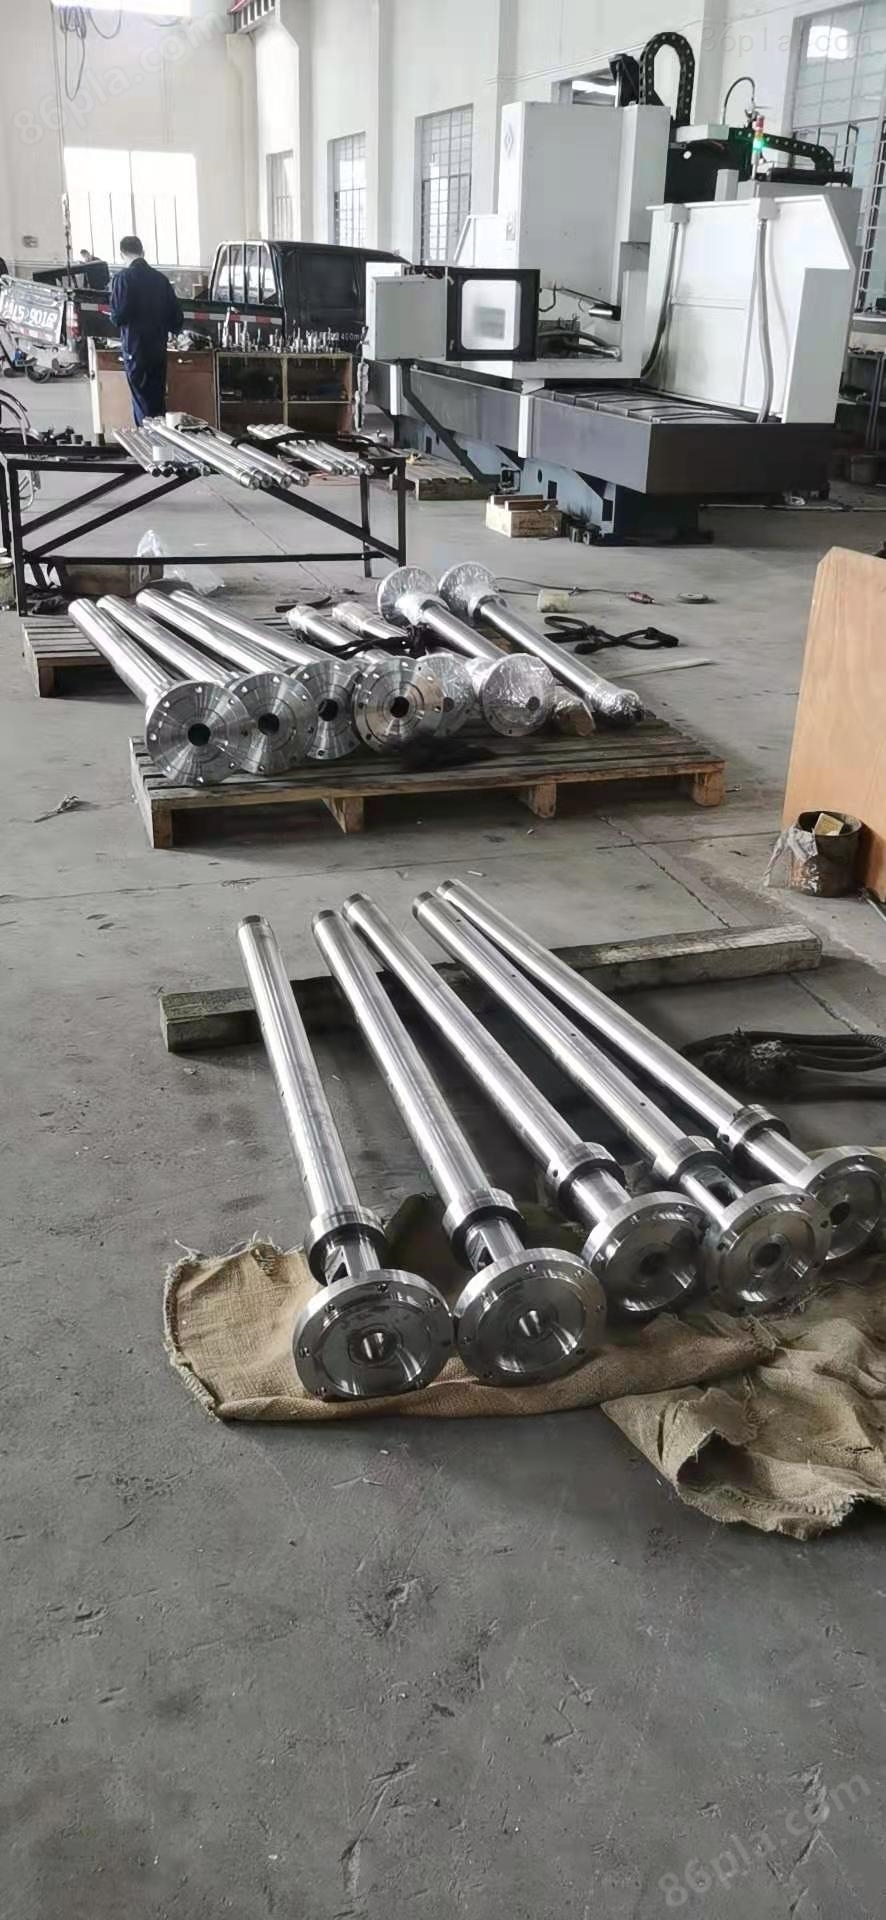
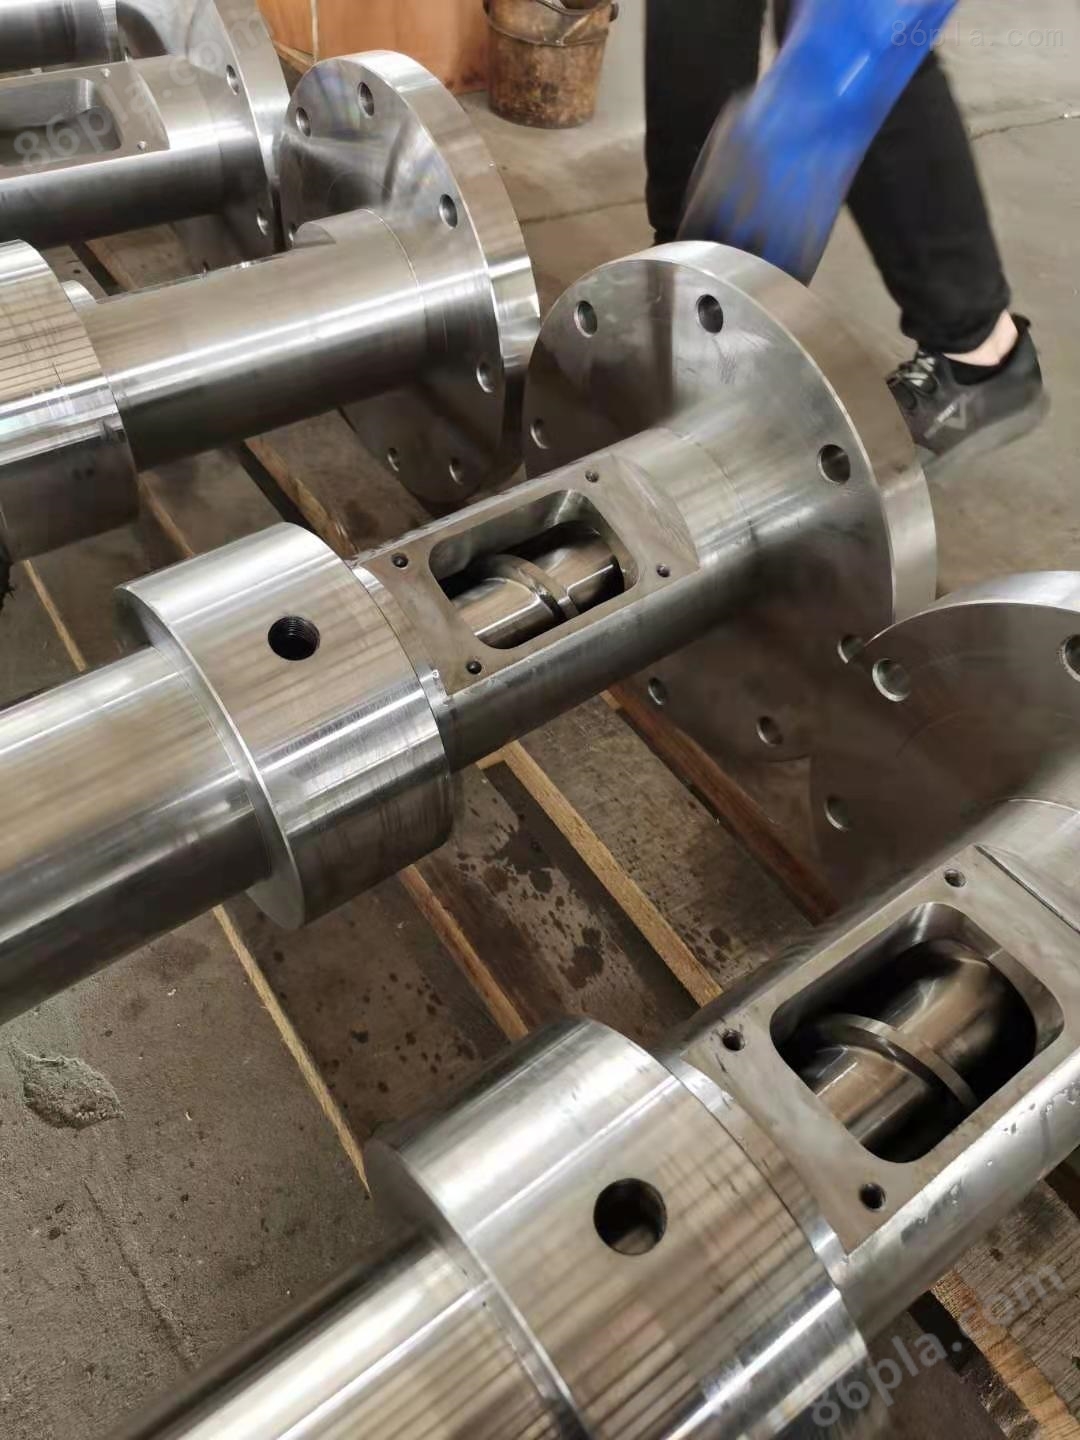
다층 무할로겐 압출기 통 표면 경도: HV ≥ 900 질화층 깊이: 0.5-0.8mm 표면 WC/Co 전체 용접, 스크루 사용을 효과적으로 향상시킬 수 있다
제품 정보
다층 무할로겐 압출기 통주의사항:
1. 스크루 제조는 내마모성, 고온 환경에서 작업 변형이 작은 합금강을 선택하여 제조해야 하며, 정밀 가공 후의 스크루 작업면은 내마모성, 부식을 해야 하기 때문에 스크루 스크루 부분은 질화 처리와 경화 크롬 도금층을 거쳐야 하며, 경도는 700-800HV이다.
2. 시험기를 공회전할 때 나사가 장시간 공수회전할 수 없도록 주의한다;시험기 조정 시 항공 운송 시간은 3min을 초과해야 한다.
3. 스크루의 접기, 일반적으로 뒷부분에서 스크루를 밀어내거나 도구로 스크루를 뽑을 수 있다.
4. 스크류 및 그와 연결된 각 부품을 깨끗이 정리한 후, 각 작업 표면에 스크래치와 마찰 손상면이 있는지 검사해야 한다.경미한 상처가 생기면 가는 사포나 유석을 이용하여 다듬는다.
5. 스크루 작업 표면에 심각한 마모가 나타나고 상처의 도랑이 비교적 깊을 때 손상 원인을 분석하고 조사하여 고장을 제거하여 유사한 현상이 다시 나타나지 않도록 한 다음에 마모된 상처를 처리해야 한다.스크루와 기관통이 모두 심하게 마모된 경우 먼저 두 부품의 배합 간격이 실제로 얼마인지 측정하고 표준 규정을 많이 초과한 경우 스크루를 교체해야 한다.
6. 나사를 조립할 때 기타 부품과의 결합면에는 이황화몰리브덴내열지를 한겹 발라 다음번에 쉽게 분해할수 있도록 해야 한다.
7. 잠시 사용하지 않는 나사는 표면을 청결하게 처리한후 보호유를 칠하고 잘 싸서 건조하고 통풍하는 곳에 매달아야 한다.
다층 무할로겐 압출기 통복구 기술
기계통의 내부 표면의 경도는 너트보다 높으며, 그것의 손상은 너트보다 늦다.기계통의 폐기는 내경의 직경이 시간의 마모로 인해 커지는 것이다.수정 방법은 다음과 같습니다.
1. 마모로 인해 직경을 증가시키는 기계통, 만약 일정한 질소침투층이 있을 경우, 기계통의 내공을 직접 보링하여 매끄럽게 하고, 새로운 직경 크기로 연마한 후 이 직경에 따라 새로운 나사를 조제할 수 있다.
2. 기계통의 내경은 기계가공과 정비를 거쳐 탄화텅스텐합금을 다시 주조하고 두께가 1~2mm 사이인 후 직경 사이즈까지 정밀가공한다.
3. 일반적인 상황에서 기계통의 균일화 세그먼트는 마모가 비교적 빠르기 때문에 이 세그먼트 (5~7D 길이를 취함) 를 경첩구멍 상감세트를 거쳐 질소침투합금 강철 안감을 하나 더 배합할 수 있으며, 내공 직경은 나사 직경을 참조하여 정상적인 배합 간격에 남겨 가공 배합을 진행할 수 있다.